
Introduction
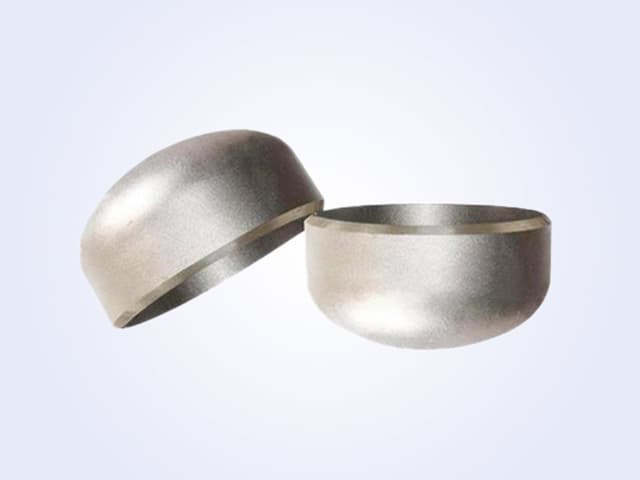
Les raccords à souder bout à bout sont des composants essentiels dans les systèmes de tuyauterie à haute pression et haute température utilisés dans les secteurs du pétrole et du gaz, de la pétrochimie, de la production d'électricité et de la construction navale. En tant qu'ingénieur achats, comprendre le processus de fabrication et les exigences techniques est essentiel pour garantir une fiabilité à long terme. Ce guide offre des conseils pratiques sur ce qu'il faut rechercher lors de l'approvisionnement en raccords à souder bout à bout, de la sélection des matériaux à la documentation d'inspection.
Aperçu du processus de fabrication
Bien que les fournisseurs suivent des étapes similaires, le niveau de contrôle qualité varie considérablement. Une séquence typique de fabrication de raccords à souder bout à bout comprend :
- Préparation du matériau : Le matériau brut (tube sans soudure ou tôle) est inspecté pour la composition chimique et les propriétés mécaniques.
- Coupe : Coupe précise à longueur avec des bords lisses pour éviter les défauts de soudure.
- Formage : Formage à chaud ou à froid pour obtenir la forme requise (coude, té, réducteur, etc.).
- Traitement thermique : Détensionnement ou normalisation pour restaurer les propriétés mécaniques après le formage.
- Usinage : Biseautage des extrémités et surfacage aux dimensions standard.
- Traitement de surface : Grenaillage, décapage ou revêtement selon les spécifications.
- Inspection : Contrôle non destructif (CND) tel que la radiographie, les ultrasons ou l'inspection par particules magnétiques.
Spécifications techniques critiques à confirmer
Lors de la demande de devis, assurez-vous que les paramètres suivants sont clairement définis :
Matériau et nuance
- Acier au carbone : ASTM A234 WPB, WPC, etc.
- Acier inoxydable : ASTM A403 WP304/L, WP316/L, etc.
- Acier allié : ASTM A234 WP1, WP5, WP9, etc.
Normes dimensionnelles
- ASME B16.9 : Raccords à souder bout à bout en acier forgé fabriqués en usine.
- ASME B16.28 : Coudes à rayon court et retours.
- MSS SP-43 : Raccords en acier inoxydable forgé.
Épaisseur de paroi et schedule
- Doit correspondre au schedule du tuyau (par exemple, Sch40, Sch80).
- Tenir compte de l'épaisseur minimale de paroi après formage.
Préparation des extrémités
- Angle de biseau et face de racine selon ASME B16.25.
Tolérances
- Diamètre, épaisseur de paroi et dimensions centre à extrémité selon la norme applicable.
Risques qualité et liste de contrôle d'inspection
Défauts courants entraînant une défaillance prématurée :
- Laminations ou inclusions dans le matériau brut.
- Traitement thermique inapproprié provoquant des variations de dureté.
- Défauts de soudure dans les raccords soudés.
- Non-conformité dimensionnelle entraînant des problèmes d'installation.
Toujours demander les documents d'inspection suivants :
| Document | Objectif |
|---|---|
| Certificat d'essai des matériaux (MTC) selon EN 10204 3.1 ou 3.2 | Propriétés chimiques et mécaniques |
| Diagrammes de traitement thermique | Confirmer le cycle thermique approprié |
| Rapports CND (RT, UT, PT, MT) | Détecter les défauts internes ou de surface |
| Rapport d'inspection dimensionnelle | Vérifier la conformité aux tolérances standard |
| Certificat d'inspection par un tiers (si requis) | Vérification indépendante |
Liste de contrôle RFQ pour les raccords à souder bout à bout
Pour éviter des retards coûteux, incluez les éléments suivants dans votre demande de devis :
- [ ] Quantité, taille et schedule.
- [ ] Spécification du matériau (nuance ASTM/ASME).
- [ ] Type de raccord (coude à long rayon 90°, réducteur concentrique, té égal, etc.).
- [ ] Norme applicable (ASME B16.9, B16.28, MSS SP-43, etc.).
- [ ] Préparation des extrémités (type de biseau).
- [ ] Traitement de surface (décapé, peint, galvanisé).
- [ ] Exigences de marquage (selon ASTM ou spécification du projet).
- [ ] Exigences de certification (MTC, rapports CND, inspection par un tiers).
- [ ] Conditions de livraison et délai.
Pourquoi choisir le groupe Hebei Haihao pour votre prochain projet ?
Chez Hebei Haihao Group, nous fabriquons des raccords à souder bout à bout selon les normes internationales avec une traçabilité complète. Notre système de contrôle qualité comprend des CND internes et un support d'inspection par un tiers. Que vous ayez besoin de raccords en acier au carbone, acier inoxydable ou acier allié pour un service critique, nous pouvons répondre à vos spécifications. Contactez-nous dès aujourd'hui avec votre RFQ – incluez la liste de contrôle ci-dessus pour un devis rapide et précis.
Besoin d'un devis pour les produits cités dans cet article ?
Envoyez vos spécifications, notre équipe répondra sous un jour ouvré.
Envoyer RFQDevis sous 4 h
Produits abordés dans cet article
Besoin d'un devis ? Envoyez vos spécifications, notre bureau tuyauteries répond sous 4 heures ouvrées.
À lire également
 Guide d'achat
Orifice Flange RFQ Checklist: B16.36 Details Buyers Often Miss
ASME B16.36 orifice flanges have unique requirements beyond B16.5. This guide covers scope, procurement checks, inspection points, and common risks to help EPC engineers and buyers specify correctly.
 Guide d'achat
Hydrogen Piping Components: What an ASME B31.12 RFQ Must Define
ASME B31.12 governs hydrogen piping and pipelines. This guide explains what EPC engineers and procurement managers must specify in an RFQ for seamless pipes and socket-weld forged fittings, covering code parts, material verification, and inspection requirements.
 Guide d'achat
Buttweld Spool Fit-Up: Coordinating ASME B16.9 Fittings and B16.25 Ends
Learn how to coordinate ASME B16.9 fittings with B16.25 bevel ends for reliable buttweld spool fit-up. Includes procurement checks, inspection points, and common risks.