
Введение
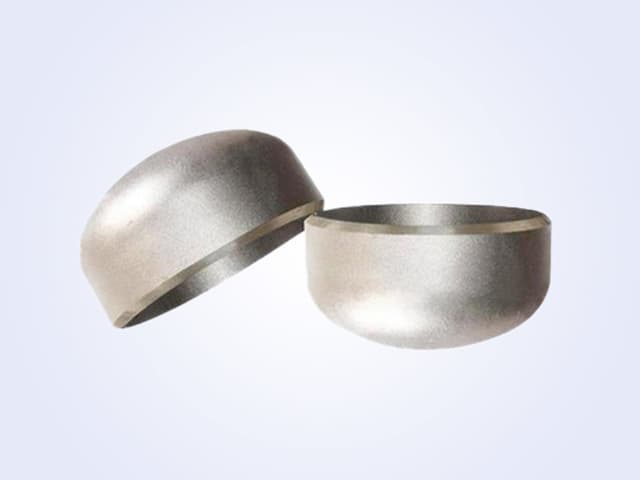
Фитинги из нержавеющей стали для сварки встык широко используются в химической, нефтехимической, пищевой и энергетической промышленности благодаря своей коррозионной стойкости. Однако не все нержавеющие стали одинаково работают в коррозионных средах. Это руководство помогает инженерам по закупкам принимать обоснованные решения при выборе и закупке этих компонентов.
Понимание марок нержавеющей стали для фитингов сварки встык
Коррозионная стойкость нержавеющей стали в первую очередь зависит от ее химического состава. Распространенные марки для фитингов сварки встык включают:
- 304/304L: Марка общего назначения с хорошей коррозионной стойкостью во многих средах. 304L имеет более низкое содержание углерода, чтобы минимизировать сенсибилизацию при сварке.
- 316/316L: Содержит молибден (2-3%), что улучшает устойчивость к хлоридам и восстановительным кислотам. 316L предпочтителен для сварных применений.
- 321: Стабилизирован титаном для использования при высоких температурах (800-1500°F).
- 347: Стабилизирован ниобием, аналогичен 321, но с лучшей ползучестью.
Для сильных коррозионных условий могут потребоваться марки, такие как 904L или дуплексные нержавеющие стали (например, 2205). Всегда подтверждайте pH среды, концентрацию хлоридов и температуру.
Механизмы коррозионной стойкости: роль хрома и молибдена
Нержавеющая сталь сопротивляется коррозии благодаря пассивному слою оксида хрома. Содержание хрома (минимум 10,5% в нержавеющей стали) позволяет этому слою самовосстанавливаться в присутствии кислорода. Молибден в 316/L повышает стойкость к питтингу в средах, содержащих хлориды, что количественно определяется числом эквивалента стойкости к питтингу (PREN = %Cr + 3,3%Mo + 16%N).
Сварка может нарушить пассивный слой и вызвать сенсибилизацию — когда карбиды хрома образуются на границах зерен, обедняя хром локально. Чтобы этого избежать, используйте марки с низким содержанием углерода (L) или стабилизированные марки (321, 347). Послесварочное травление и пассивация восстанавливают коррозионную стойкость.
Ключевые стандарты и спецификации для закупок
При закупке фитингов из нержавеющей стали для сварки встык убедитесь в соответствии:
- ASTM A403: Стандартная спецификация на кованые фитинги из аустенитной нержавеющей стали для трубопроводов.
- ASME B16.9: Заводские кованые фитинги для сварки встык (размеры, допуски).
- ASME B36.10 / B36.19: Таблицы толщины стенок труб.
- NACE MR0175 / ISO 15156: Для сероводородсодержащих сред (H₂S).
- Сертификаты испытаний материалов (MTC): Требуются для проверки химического состава и механических свойств.
Также учитывайте спецификации конечного пользователя, такие как класс давления, диапазон температур и дополнительные требования к НК.
Риски качества и точки контроля
Распространенные проблемы качества и способы их смягчения:
| Риск | Проверка / Смягчение |
|---|---|
| Замена марки | Положительная идентификация материала (PMI) на случайных образцах. |
| Отклонения по размерам | Проверка по ASME B16.9 калиброванными инструментами. |
| Поверхностные дефекты (раковины, трещины) | Визуальный осмотр и капиллярный контроль. |
| Сварочная коррозия (сенсибилизация) | Используйте марку с низким содержанием углерода; запросите испытание на межкристаллитную коррозию (ASTM A262). |
| Неполная документация | Требуйте MTC, прослеживаемость и сертификаты соответствия заранее. |
Контрольный список RFQ для фитингов из нержавеющей стали для сварки встык
Чтобы получать точные предложения, укажите:
- Марку материала (например, 316L) и форму изделия (отвод, тройник, переходник и т.д.)
- Номинальный размер (NPS) и толщину стенки (Sch 10S, Sch 40S и т.д.)
- Применимый стандарт (ASTM A403, ASME B16.9)
- Количество и единицу измерения (штуки или тонны)
- Место доставки и условия поставки Incoterms
- Необходимые сертификаты: MTC, NACE, PMI и т.д.
- Обработку поверхности: травленые и пассивированные, пескоструйные или полированные
- Требования к испытаниям: гидростатические, радиографические или капиллярные
- Подготовку кромок: фаска под сварку встык
Что отправить перед запросом предложения
Для обеспечения правильного выбора предоставьте:
- Спецификацию трубопроводного класса или изометрический чертеж
- Рабочие условия: состав жидкости, температура, давление
- Припуск на коррозию
- Критерии приемки для поверхностных дефектов (например, ASTM A967 для пассивации)
- Требуемое время выполнения и пункт назначения
- Любые прошлые примеры отказов, чтобы их избежать
Заключение
Правильный выбор фитинга из нержавеющей стали для сварки встык требует понимания марки материала, условий окружающей среды и производственных стандартов. Тщательный RFQ с четкими спецификациями гарантирует получение соответствующих продуктов.
Для надежных фитингов из нержавеющей стали для сварки встык, соответствующих международным стандартам, свяжитесь с Hebei Haihao Group. Наши инженеры предоставляют полную документацию и гарантию качества. Запросите ваше предложение сегодня.
Нужен расчёт по товарам из статьи?
Пришлите спецификации — отдел напорных трубопроводов ответит в течение рабочего дня.
Отправить RFQПохожие материалы
 Руководство
Orifice Flange RFQ Checklist: B16.36 Details Buyers Often Miss
ASME B16.36 orifice flanges have unique requirements beyond B16.5. This guide covers scope, procurement checks, inspection points, and common risks to help EPC engineers and buyers specify correctly.
 Руководство
Hydrogen Piping Components: What an ASME B31.12 RFQ Must Define
ASME B31.12 governs hydrogen piping and pipelines. This guide explains what EPC engineers and procurement managers must specify in an RFQ for seamless pipes and socket-weld forged fittings, covering code parts, material verification, and inspection requirements.
 Руководство
Buttweld Spool Fit-Up: Coordinating ASME B16.9 Fittings and B16.25 Ends
Learn how to coordinate ASME B16.9 fittings with B16.25 bevel ends for reliable buttweld spool fit-up. Includes procurement checks, inspection points, and common risks.