
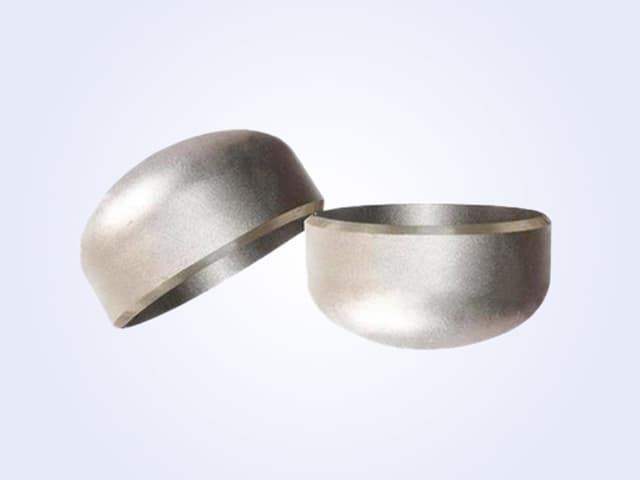
はじめに
突合せ溶接管継手は、石油・ガス、石油化学、発電産業の高圧配管システムに不可欠な部品です。調達エンジニアとして、仕様の選択は現場の信頼性に直接影響します。漏れ、腐食、変形、溶接割れといった一般的な不良は、多くの場合、調達時の決定に起因します。本ガイドは、見積依頼書(RFQ)および検査プロセスに品質を組み込むのに役立ちます。
一般的な不良とその根本原因
1. 漏れ
漏れは通常、溶接品質の不良、不適切な材料、または過剰な圧力に起因します。調達の観点からは、継手の肉厚と配管スケジュールの不一致、または適切な熱ロットトレーサビリティのない継手の使用が根本原因となる可能性があります。
2. 腐食
腐食は、材料グレードがプロセス流体に対する十分な耐性を持たない場合に発生します。例えば、サワーサービス環境で316Lの代わりにA106を指定する場合などです。原材料中の不純物(非金属介在物)も腐食を促進します。
3. 変形
変形は、継手が設計限界を超える荷重を受けた場合に発生します。多くの場合、肉厚が不足しているか、支持が不適切であることが原因です。調達においては、圧力クラス(例:Sch 40 vs Sch 80)がライン設計と一致していることを確認することで、このリスクを軽減できます。
4. 溶接割れ
溶接割れは、継手の炭素当量が高すぎる場合、または溶接施工要領書(WPS)が材料に対して認定されていない場合に、製作中に発生します。PQR(溶接施工要領認定記録)を文書化したサプライヤーから購入することで、これを軽減できます。
リスクを軽減する調達戦略
適切な規格と材料グレードの指定
常に明確な規格(継手にはASME B16.9、材料仕様にはASTM A234 WPB(炭素鋼用)やA403 WP316(ステンレス用)など)を参照してください。製造業者のミル試験証明書(MTC)に正確な規格とグレードが記載されていることを要求します。
完全な材料トレーサビリティの要求
各継手にヒート番号が刻印されていることを要求します。MTCは元の溶鋼まで遡れる必要があります。これがなければ、化学成分や機械的性質を確認できません。
第三者検査の要求
重要な注文には、独立した検査機関を関与させます。一般的な検査には以下が含まれます:
- ASME B16.9に基づく寸法チェック
- 目視および表面欠陥検査(ASTM A788)
- 合金確認のためのPMI(ポジティブマテリアルアイデンティフィケーション)
- 必要に応じて水圧試験
溶接施工要領の確認
現場で溶接されるウェルドネックフランジや継手を購入する場合は、サプライヤーにそのWPSとPQRを提出するよう依頼します。これにより、材料が割れずに溶接できることを確認できます。
寸法公差の確認
肉厚公差はよくある問題です。ASME B16.9では、公称肉厚に対して-12.5%の公差が認められています。見積依頼書(RFQ)で「最小肉厚」または「スケジュールに基づく肉厚」を指定し、肉厚不足の継手を避けてください。
重要な検査文書
| 文書 | 目的 |
|---|---|
| ミル試験証明書(MTC) | 化学成分、引張、硬さ、熱処理 |
| 寸法検査報告書 | 外径、内径、肉厚、長さ、端面開先を確認 |
| NDE報告書(PMI、UT、MPI) | 材料の識別と健全性を確認 |
| コーティングまたは亜鉛めっき証明書 | 防食処理が施されている場合 |
| 熱処理チャート | 溶接後熱処理が必要な継手用 |
突合せ溶接継手のための見積依頼書(RFQ)チェックリスト
- [ ] ASME B16.9または同等の規格
- [ ] 材料仕様(ASTM A234、A403など)
- [ ] グレード(WPB、WP316など)
- [ ] スケジュール/肉厚
- [ ] サイズと寸法(NPS、DN)
- [ ] タイプ(90°エルボ、ティー、レジューサーなど)
- [ ] 端部加工(開先、平端)
- [ ] 証明書要件(MTC、3.1、3.2)
- [ ] 第三者検査機関(該当する場合)
- [ ] 数量と納期
見積依頼前に送るべき情報
正確な見積もりを得るために、以下を提供してください:
- 配管クラス仕様書またはP&ID参照
- 設計条件(最高圧力、温度)
- 非破壊検査要件(例:100% PMI、UT)
- 腐食代(該当する場合)
- 希望納期とインコタームズ
注意すべき品質リスク
- 肉厚不足: 実際の肉厚測定値を常に要求してください。
- 材料混入: 単一バッチ内で一貫したヒート番号が必要です。ランダムPMIを推奨します。
- 表面仕上げ不良: ピット、溝、厚いスケールは製造不良を示す可能性があります。
- 熱処理文書の欠落: 炭素鋼継手の場合、焼ならしまたは応力除去が必要な場合があります。
- 開先角度の不正確: 標準開先角度は37.5°±2.5°です。逸脱は溶接不良の原因となります。
結論
明確な規格を指定し、完全な文書化を要求し、主要な品質指標を確認することで、現場での突合せ溶接継手の故障リスクを大幅に低減できます。河北海河集団(Hebei Haihao Group)は、炭素鋼、ステンレス鋼、合金材料で突合せ溶接継手を製造しており、完全なトレーサビリティと第三者検査が可能です。見積依頼書(RFQ)をお送りいただければ、詳細な見積もりと関連証明書をご提供いたします。
関連記事
 購入ガイド
Orifice Flange RFQ Checklist: B16.36 Details Buyers Often Miss
ASME B16.36 orifice flanges have unique requirements beyond B16.5. This guide covers scope, procurement checks, inspection points, and common risks to help EPC engineers and buyers specify correctly.
 購入ガイド
Hydrogen Piping Components: What an ASME B31.12 RFQ Must Define
ASME B31.12 governs hydrogen piping and pipelines. This guide explains what EPC engineers and procurement managers must specify in an RFQ for seamless pipes and socket-weld forged fittings, covering code parts, material verification, and inspection requirements.
 購入ガイド
Buttweld Spool Fit-Up: Coordinating ASME B16.9 Fittings and B16.25 Ends
Learn how to coordinate ASME B16.9 fittings with B16.25 bevel ends for reliable buttweld spool fit-up. Includes procurement checks, inspection points, and common risks.