
はじめに
適切な管継手タイプの選択は、あらゆる配管システムの安全性、耐久性、コスト効率にとって重要です。調達エンジニアにとって、鍛造継手と溶接継手の選択は、多くの場合、運転条件、予算、品質要件に左右されます。このガイドは、情報に基づいた購入決定を支援する実用的な比較を提供します。
鍛造継手: プロセスと特性
鍛造継手は、金属を加熱し、ダイス内で高圧下で成形することによって製造されます。このプロセスは結晶粒構造を微細化し、優れた機械的特性をもたらします。代表的な規格には、ASME B16.11(鍛造継手)、MSS SP-79、SP-95、SP-97があります。一般的な材料は、炭素鋼(ASTM A105)、ステンレス鋼(ASTM A182)、合金鋼です。鍛造継手は、発電、石油・ガス、化学プラントなどの高圧・高温用途に最適です。
溶接継手: プロセスと特性
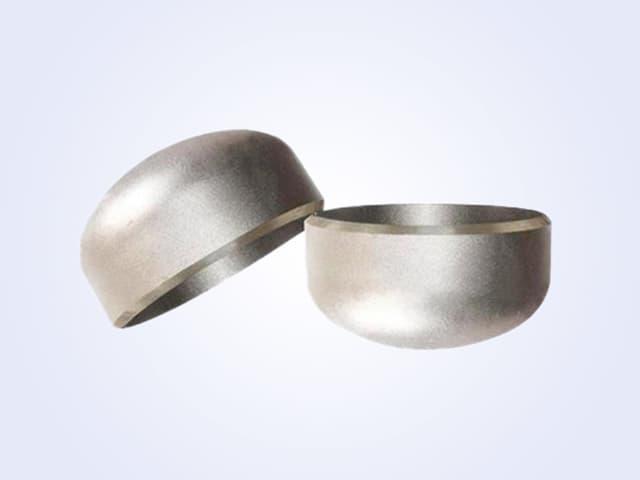
溶接継手は、溶接によって金属片を接合して製造され、多くの場合、プレートまたはパイプセグメントから作られます。大口径および低圧クラスで一般的に使用されます。規格には、ASME B16.9(突合せ溶接継手)およびASME B16.28(短半径エルボ)があります。材料は多くの場合、パイプに合わせられます(例:炭素鋼のASTM A234 WPB)。溶接継手はサイズと形状の柔軟性を提供しますが、溶接品質に大きく依存します。
調達のための主な違い
強度と完全性
- 鍛造: 溶接継ぎ目なし; 連続的な結晶粒の流れにより、より高い引張強度と疲労強度を提供。繰り返し荷重や振動に優れます。
- 溶接: 溶接継手は潜在的な弱点。品質は溶接手順書(WPS)と溶接士の資格に依存。不完全な融合などの欠陥が発生しやすい。
耐食性
- 鍛造: 均一な材料構造; 熱影響部(HAZ)なし。耐食性を強化した指定が可能(例:ステンレス鋼、インコネル)。
- 溶接: HAZと溶接金属は異なる腐食速度を持つ可能性がある。ステンレス鋼では、適切な熱処理を行わないと粒界腐食を受けやすい。
コストとリードタイム
- 鍛造: 金型と工具コストが高い; 大量生産に経済的。複雑な形状はリードタイムが長くなる。
- 溶接: 少量または大サイズの場合の初期コストが低い。非標準寸法の製造が迅速。プロジェクト固有のニーズに適しています。
確認すべき規格
常にプロジェクト仕様書に適用可能な規格を確認してください:
| 継手タイプ | 共通規格 |
|---|---|
| 鍛造 | ASME B16.11, MSS SP-79, SP-95, SP-97 |
| 溶接 | ASME B16.9, B16.28, B16.25 |
材料規格:ASTM A105(鍛造炭素鋼)、A182(鍛造ステンレス/合金)、A234(溶接炭素鋼)、A403(溶接ステンレス)。
必要な検査文書
- ミルテスト証明書(MTC) 化学成分および機械的特性を示すもの。
- 非破壊検査(NDE)レポート: 鍛造品は超音波(UT)、溶接継手は放射線透過(RT)または超音波。
- 静水圧試験証明書(必要な場合)。
- 硬度試験レポート(特にサワーサービス向け)。
- 寸法検査レポート 適合性を確認。
RFQチェックリスト
正確な見積もりを得るために、以下を含めてください:
- サイズ(呼び径、スケジュール/肉厚)
- 圧力クラス(例:鍛造はClass 3000、6000; 溶接はスケジュール)
- 材料グレード(ASTM A105、A182 F304など)
- 規格と改訂(ASME B16.11、B16.9)
- 数量と納期
- 端部タイプ(ネジ込み、ソケット溶接、突合せ溶接)
- 特別要件(コーティング、熱処理、トレーサビリティ)
品質リスク
- 鍛造: 不適切な鍛造パラメータによる内部破裂、ラップ、または割れ。不十分な熱処理により残留応力が残る可能性がある。
- 溶接: 溶接欠陥(気孔、スラグ、融合不良)、HAZ割れ、寸法変形。不適切な溶接後熱処理(PWHT)は靭性を低下させる可能性がある。
軽減策: ISO 9001認証、文書化された品質計画、NDE能力を持つサプライヤーを選択する。
見積依頼前に送るべきもの
- 配管クラス仕様書またはアイソメ図。
- サービス条件(設計圧力、温度、流体、腐食代)。
- 必要な認証(PED、NACE、CRN)。
- 追加試験(PMI、硬度、フェライト測定)。
結論
鍛造継手は高完全性、高圧用途に優れ、溶接継手は大口径、低圧システムに費用対効果の高いソリューションを提供します。常に規格を確認し、完全な文書を要求し、サプライヤーの品質システムを監査してください。
信頼性の高い継手と完全なトレーサビリティが必要な場合は、河北海浩集団(Hebei Haihao Group)をご検討ください。当社は鍛造および溶接の両方の管継手を供給し、厳格な試験とグローバルな認証に裏打ちされています。RFQを添えてお問い合わせいただければ、迅速かつ競争力のある価格を提供します。
4時間で見積
本記事で取り上げた製品
見積もりが必要ですか?仕様をお送りいただければ、4営業時間以内にご回答いたします。
関連記事
 購入ガイド
Orifice Flange RFQ Checklist: B16.36 Details Buyers Often Miss
ASME B16.36 orifice flanges have unique requirements beyond B16.5. This guide covers scope, procurement checks, inspection points, and common risks to help EPC engineers and buyers specify correctly.
 購入ガイド
Hydrogen Piping Components: What an ASME B31.12 RFQ Must Define
ASME B31.12 governs hydrogen piping and pipelines. This guide explains what EPC engineers and procurement managers must specify in an RFQ for seamless pipes and socket-weld forged fittings, covering code parts, material verification, and inspection requirements.
 購入ガイド
Buttweld Spool Fit-Up: Coordinating ASME B16.9 Fittings and B16.25 Ends
Learn how to coordinate ASME B16.9 fittings with B16.25 bevel ends for reliable buttweld spool fit-up. Includes procurement checks, inspection points, and common risks.